
Ha valaha is belevágott a 3D-nyomtatásba – akár hobbiként, akár gyártóként, akár valaki, aki csak kíváncsi az alkatrészek gyártási módjára –, akkor valószínűleg hallotta már a „kitöltési sűrűség” kifejezést. Ez az, ami meghatározza, hogy mennyire szilárd a nyomtatott rész, igaz? Szüksége lehet egy könnyű modellre egy prototípushoz, egy erős funkcionális alkatrészre a géphez, vagy valami a kettő között. MJP 3D nyomtatók szállítójaként mindig kapom ezt a kérdést: MJP 3D nyomtatóink képesek-e nyomtatni különböző típusú kitöltési sűrűségű modelleket? A rövid válasz egy határozott igen – de sokkal többről van szó, mint a szeletelő beállításainak átfordításáról. Bontsuk fel ezt, mivel minden nap ezekkel a gépekkel dolgozom, és segítek az embereknek kitalálni, hogy pontosan mit tudnak (és mit nem) kihozni.
Először is kezdjük egy gyors felfrissítéssel arról, hogy mi is az MJP, mindenki számára, aki esetleg újonc a térben. Az MJP a Multi-Jet Modeling rövidítése, egy 3D nyomtatási technológia, amely úgy működik, hogy apró fotopolimer gyantacseppeket fúj a építőlemezre, majd rétegről rétegre UV fénnyel kikeményíti. Az FDM nyomtatókkal ellentétben (amelyek a legtöbb ember asztalán vannak, és amelyek megolvasztják a műanyag filamenteket), az MJP folyékony gyantát használ, így sokkal finomabb részleteket, simább felületeket és sokkal konzisztensebb alkatrészeket kaphat. Ez a konzisztencia kulcsfontosságú, amikor a kitöltésről van szó, mivel a kitöltés az a belső szerkezet, amely az alkatrész szilárdságát, súlyát és merevségét adja.
Most a kitöltési sűrűség alapvetően az alkatrész belső térfogatának százalékos aránya, amely anyaggal van megtöltve, 0% (üreges) és 100% (szilárd) között. De ez nem csak egyetlen szám – léteznek különböző kitöltési minták is, például rácsos, háromszög alakú, méhsejt alakúak és még egyediek is. Az MJP nagy előnye, hogy gépeink nincsenek bezárva egy teljes modellenkénti kitöltésbe. Várj, hadd tegyem világossá: kinyomtathat egyetlen részt különböző kitöltési sűrűséggel a különböző szakaszokban. Például, ha olyan konzolt készít, amelynek 50 fontot kell tartania, a falhoz rögzítő rész 70%-os kitöltés lehet a szilárdság érdekében, míg a konzol karja, amely csak egy kis alkatrészhez csatlakozik, 20%-os kitöltés lehet az anyagmegtakarítás és a nyomtatási idő csökkentése érdekében. Hogyan? Mivel az MJP szeletelő szoftvere lehetővé teszi a kitöltési beállítások hozzárendelését a modell meghatározott régióihoz, nem pedig az egészhez. Ez egy változás azoknak az embereknek, akik nem akarnak anyagot pazarolni olyan alkatrészekre, amelyeknek nem kell sziklaszilárdnak lenniük.
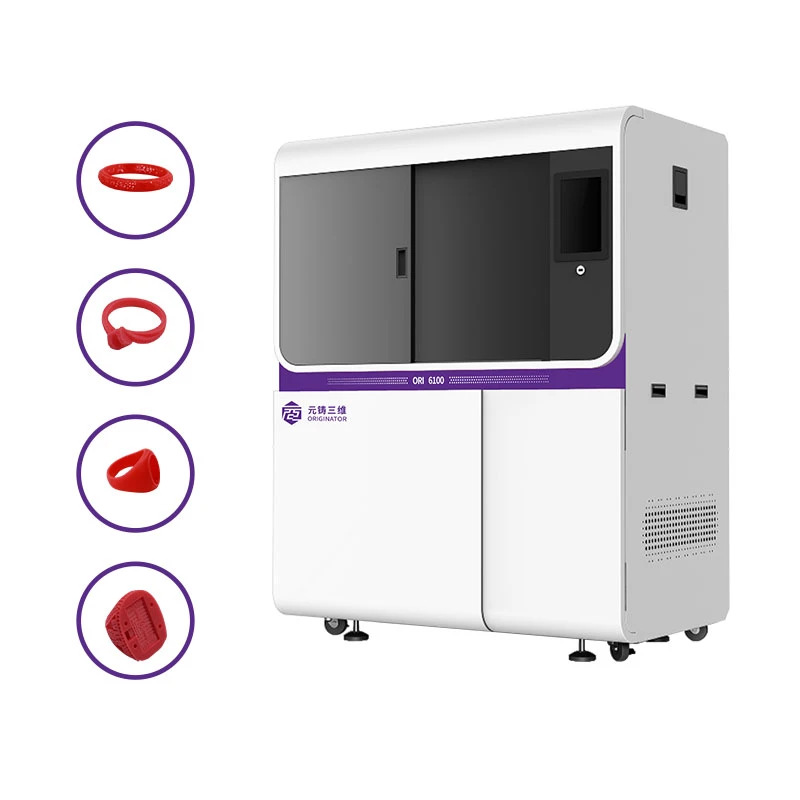
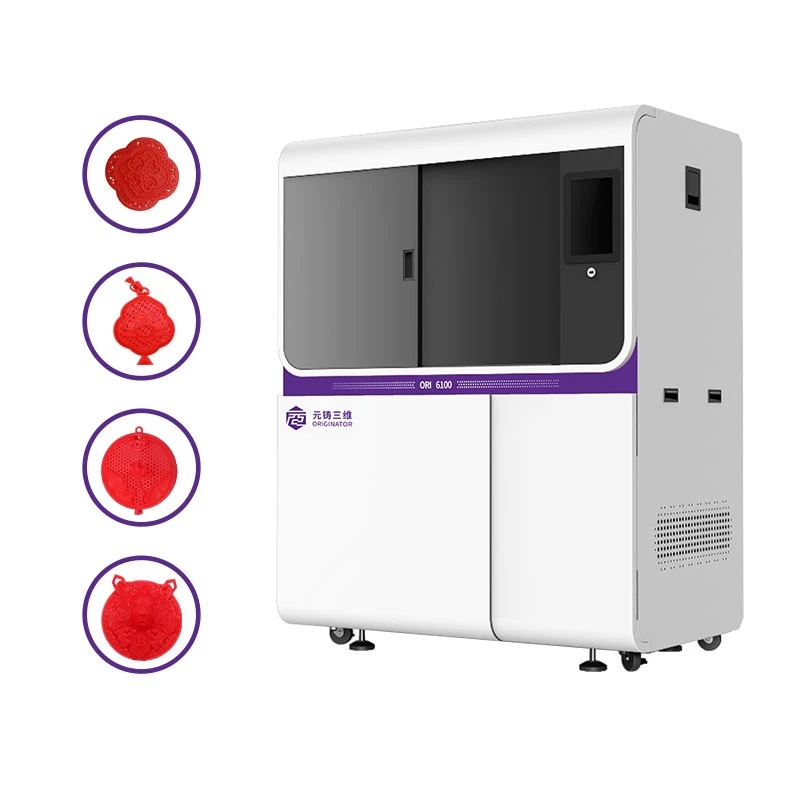
Beszéljünk arról is, hogy ez miért fontos a különböző felhasználási esetekben. Ha például ékszergyártással foglalkozik, akkor szüksége lehet egy viaszmodellre, amely elég szilárd a befektetési öntés folyamatához, de elég könnyű ahhoz, hogy csökkentse a kiégési időt. Ékszergyártáshoz használt MJP 3D nyomtatóinkat pontosan ennek kezelésére tervezték – egy viaszgyűrűt nyomtathat 100%-os kitöltéssel a szalagra (ahol az erősség számít a kezeléshez), és 30%-os kitöltéssel a dekoratív tetejére (aminek nem kell vastagnak lennie). Ezzel viaszanyagot takaríthat meg, ami nagy dolog, ha naponta több tucat darabot készít. Sok ékszer ügyfelünk esküszik erre, mert ez csökkenti a gyártási költségeit anélkül, hogy a végső darab minőségét feláldozná. Ha szereti az elveszett viaszos öntést vagy a befektetési öntést, ez a rugalmasság még kritikusabb – ezek a folyamatok a viaszmodell tisztán kiégésétől függenek, így az egyéni kitöltési sűrűség valóban gyorsabbá teheti a kiégést, és kevésbé valószínű, hogy maradványokat hagy maga után. Be kéne kapcsolnom a mi oldalunkraElveszett viaszöntés MJP 3D nyomtatóoldalt, ha mélyebben szeretne belemerülni abba, hogyan működik ez az öntési alkalmazásoknál – van egy csomó esettanulmányunk.
Egy másik terület, ahol a változtatható kitöltés ragyog: a funkcionális ipari alkatrészek. Ha MJP ipari 3D-nyomtatót használ fúrók, szerelvények vagy akár végfelhasználói alkatrészek készítéséhez, az egyes részek által viselt terheléshez szabhatja a kitöltést. Tegyük fel, hogy egy rögzítőelemet készít egy autóalkatrész megmunkálás közbeni tartására: a lefogó alkatrésznek merevnek kell lennie (tehát 60%-os kitöltés), de a fogantyúnak csak 25%-os kitöltésnek kell lennie, hogy könnyű legyen. Ez nemcsak megkönnyíti a szerelvény használatát, hanem a nyomtatási időt is 4 óráról 2-re csökkenti, ami óriási nyeremény egy gyártósor számára. Ellentétben néhány más nyomtatóval, amelyek az egyetlen alkatrész inkonzisztens kitöltésével küzdenek, az MJP sugárzó technológiája kellően precíz ahhoz, hogy a kitöltés sűrűségét hézagok vagy gyenge pontok hagyása nélkül váltsa. Láttam, hogy az ügyfelek minden alkatrész 100%-os kitöltéssel történő nyomtatásáról (ami lassú és drága) a változó kitöltésre térnek át, és bizonyos esetekben 30-40%-kal csökkentik az anyagköltségeiket. Ez nem olyan szám, amit a levegőből húztam ki – ezek valódi statisztikák azoktól az ügyfelektől, akik a mi gépeinkre váltottak.
Várjon, de keverheti-e a kitöltési sűrűségetéskitöltési minták? Igen, valójában. Tegyük fel, hogy van egy olyan modellje, ahol egy szakasznak szupererősnek kell lennie, tehát 80%-ban háromszög alakú kitöltést (ami jobb a tömörítéshez), egy másik szakaszt pedig rugalmasnak kell lennie, tehát 15%-os rácskitöltést használ. Az MJP szoftvere ezt is lehetővé teszi, mert ez nem csak egyetlen kitöltési minta az egész alkatrészhez. Sokan nem veszik észre, hogy a változó kitöltés nem csak a sűrűségről szól, hanem a belső szerkezet testreszabásáról az alkatrész céljának megfelelően. Például, ha protézisbetétet készít, használhat 40%-ban méhsejt-betétet azokon a területeken, ahol párnázásra van szükség, és szilárd kitöltést 100%-ban ott, ahol a foglalat a végtaghoz csatlakozik. Ez egy speciális használati eset, de megmutatja, hogy az MJP mennyire rugalmas az egyedi igények kielégítésében.
Most ismerkedjünk meg a korlátokkal. Nem akarok túl ígérni – az MJP gépeink nem tudnak mindent, de ami a kitöltést illeti, elég sokoldalúak. A megbízhatóan nyomtatható legalacsonyabb kitöltés körülbelül 10%-kal alacsonyabb ennél, és előfordulhat, hogy a belső szerkezet túl gyenge, vagy olyan rések lehetnek, amelyek miatt az alkatrész eltörik. A legmagasabb természetesen 100%, de még ez is hasznos lehet, ha olyan tömör alkatrészre van szükséged, ami még mindig simább, mint amit FDM-mel kaphatsz. Ezenkívül a kitöltő vonalak (a belső szerkezetet alkotó apró szálak) mérete a gép felbontásától függ. MJP ipari nyomtatóink 300 DPI-s felbontással rendelkeznek, így a kitöltési vonalak rendkívül konzisztensek, ami azt jelenti, hogy még a változó kitöltés is ugyanúgy néz ki egy részen, nincsenek csomós foltok vagy egyenetlen sűrűség. Néhány olcsóbb MJP-másolat (nyilván nem a miénk) kisebb felbontású, így lehet, hogy megküzdenek a finom kitöltési részletekkel, de gépeinket precízen építették.
Egy másik dolog, amit figyelembe kell venni: az anyagválasztás. Az MJP egy csomó különböző fotopolimerrel működik, például szabványos merev gyantákkal, rugalmas gyantákkal és még az öntéshez használt viaszgyantákkal is. A kitöltés sűrűsége az anyagtól függően eltérően fog viselkedni. Például egy 20%-os kitöltésű flexibilis gyanta sokkal hajlékonyabb, mint egy 20%-os kitöltésű merev gyanta, ezért a kitöltési beállításokat a megfelelő anyaggal kell párosítani. Ha ékszerviaszmodelleket nyomtat, a miÉkszerviasz modell MJP 3D nyomtatóspeciális viaszgyantát használ, amely tökéletesen működik változó kitöltéssel – nincs probléma az öntés során, még akkor sem, ha egy darabban különböző sűrűségűek vannak. Ezért javasoljuk, hogy a kitöltés beállítása előtt ellenőrizze az anyagspecifikációkat, de csapatunk segíthet ebben, ha nem biztos benne.
Beszéljünk a vevőink gyakorlati példáiról is, mert ez a lényeg. Néhány hónappal ezelőtt egy kis repülőgép-alkatrészgyártó keresett meg minket, és azt mondta, hogy az FDM nyomtatója túl lassú és pazarló a tartóelemekhez képest. Minden zárójelet 100%-os kitöltéssel nyomtattak, ami alkatrészenként 6 órát vett igénybe, és egyenként 15 dollár értékű műanyagot használtak fel. Megpróbáltuk velük tesztelni az MJP ipari nyomtatónkat változó kitöltéssel: 70% a teherhordó szakaszokon, 25% a többinél. A nyomtatási idő 2,5 órára csökkent, az alkatrészenkénti anyagköltség 4 dollárra csökkent, és az alkatrészek minden szilárdsági próbán megfeleltek. Ezek után a teljes gyártósorukat átállították a mi gépeinkre. Pontosan ez a fajta eredményváltozó-kitöltés – hatékonyság, költségmegtakarítás és minőség.
Egy másik példa: egy egyedi ékszerkészítő, aki minden viaszmodellt kézzel faragott a darabjaihoz. A kézi faragás hetekig tart, és gyakran követtek el olyan hibákat a belső szerkezetben, amelyek öntvénytörésekhez vezettek. Megkapták az MJP 3D nyomtatónkat ékszergyártáshoz, és most minden viaszmodellt nyomtatnak változó betéttel: tömören a tüskékre (ahol az erősség kulcsfontosságú a drágakő megtartásához), és 30%-kal a beállításon (a viasz mennyiségének csökkentése és a gyorsabb kiégés érdekében). Mostantól a hét minden napján, 24 órában gyártanak, nincsenek törött öntvények a rossz viaszbetétből, és az idő töredéke alatt képesek egyedi megrendeléseket felvenni. Ez az a képesség, hogy beállíthatja a kitöltést a modell bizonyos részeihez.
Várj, néhányan azt kérdezhetik: miért nem nyomtatsz ki egy üreges részt, ha nincs szükséged belső erőre? Mivel az üreges részek trükkösek lehetnek – ha egy alkatrészt teljesen üregesen hagy, akkor a kikeményedés során deformálódhat, vagy a belső felületeken olyan tökéletlenségek jelenhetnek meg, amelyek az utolsó részben jelennek meg. A kitöltés szerkezetet biztosít a tömör alkatrész teljes költsége nélkül. Ez egy középút, amelyben az MJP jeleskedik, mert a fúvókás folyamat lehetővé teszi, hogy az anyagot pontosan oda helyezze, ahol szüksége van rá, ahelyett, hogy csak helyet töltene ki.
Tisztázzunk egy általános tévhitet is: a változó kitöltés nem jelenti azt, hogy használatához 3D-s nyomtatási szakértőnek kell lennie. Szeletelő szoftverünk előre beállított sablonokat tartalmaz a különböző felhasználási esetekhez – például "nagy szilárdságú", "könnyű prototípus" vagy "ékszerviasz" -, és néhány kattintással módosíthatja az egyes szakaszok kitöltési sűrűségét. Új felhasználók számára is biztosítunk oktatóanyagokat, így nem kell egyedül kitalálnia. Ha hozzászokott az FDM nyomtatókhoz, az MJP-vel való változó kitöltés sokkal egyszerűbb, mivel a szoftver elvégzi a nehéz terheket, és az egyenletes nyomtatási minőség azt jelenti, hogy nem kell módosítania a rétegmagasságot vagy a szálak áramlását.
Visszakanyarodva az eredeti kérdéshez: Nyomtathat-e egy MJP 3D nyomtató különböző típusú kitöltési sűrűségű modelleket? Teljesen. Ez az MJP technológia egyik legnagyobb előnye a többi 3D nyomtatási módszerrel szemben, a pontosság, az irányíthatóság és a sokoldalúság miatt. Függetlenül attól, hogy ipari alkatrészeket, ékszereket vagy öntvénymodelleket készít, az alkatrész különböző szakaszaira szabható kitöltés időt takarít meg, csökkenti a költségeket és javítja a végterméket. Ha az elveszett viasz- vagy befektetési öntés területén tartózkodik, a miInvestment Casting MJP 3D nyomtatókifejezetten ezeknek a változó töltetű viaszmodelleknek a kezelésére készült, így nem kell aggódnia az öntési folyamat során felmerülő problémák miatt.
Ha az MJP 3D nyomtatóra való váltáson gondolkozik, hogy kihasználja a változó kitöltés előnyeit, vagy csak további kérdései vannak azzal kapcsolatban, hogy miként működik az Ön konkrét felhasználási helyzetében, forduljon bizalommal csapatunkhoz. Nem csak beszállítók vagyunk – minden nap együttműködünk az ügyfelekkel, hogy kitaláljuk a legjobb beállításokat, anyagokat és munkafolyamatokat projektjeikhez. Legyen szó kis ékszerüzletről, ipari gyártóról vagy hobbiról, aki magasabb szintű nyomtatást keres, mi segítünk Önnek a legtöbbet kihozni MJP nyomtatójából.
Hivatkozások
- Multi-Jet modellezési technológia: Útmutató ipari alkalmazásokhoz, Additív gyártási folyóirat, 2023
- Kitöltési sűrűség optimalizálása 3D-nyomtatott funkcionális alkatrészekhez, Journal of Manufacturing Processes, 2022
- Elveszett viaszöntés 3D nyomtatott modellekkel: Bevált gyakorlatok, Öntőipari negyedéves, 2024
- Precíziós 3D nyomtatás ékszergyártáshoz: Trendek és technikák, Ékszergyártási áttekintés, 2023
- Változó kitöltési stratégiák az anyagpazarlás csökkentésére az additív gyártásban, Fenntartható gyártás folyóirat, 2022


