[2026. szeptember]A globális precíziós gyártás és a csúcsminőségű{0}}ellátási lánc paradigmaváltáson megy keresztül a digitális és rugalmas folyamatok irányába. A kettős nyomás alatttartósan magas nemesfém árakés akomoly hiány szakképzett szerszámjavító mesteremberekből, a hagyományos gyártóműhelyek példátlan kihívásokkal néznek szembe a hatékonyság, az eszközterület és az általános minőségellenőrzés terén.A digitális átalakulás az iparág egyetlen védelmi vonalává vált a profit érdekében, ésMJP (Multi{0}}Head Pure Wax Printing) technológiaA csata fő mozgatórugója, amely a digitális kódokon keresztüli precíz vezérlésre támaszkodik.
I. Piaci áttekintés: Három fő piac egyidejűleg bővül, a viasznyomtatás a növekedés abszolút fő hajtóereje
2026-ban a globális 3D-nyomtatott ékszerpiac folytatta erőteljes eszközbővülését, a tekintélyes könyvvizsgáló cégek hazai és nemzetközi szinten egyaránt frissített, felülvizsgált adatokat tettek közzé a pénzügyi évre vonatkozóan:
Kutatás és piacok: Az adatok azt mutatják, hogy a globális 3D-s-nyomtatott ékszerpiac méretehivatalosan a 2025-ös 4,17 milliárd dollárról 2026-ra 4,89 milliárd dollárra nőtt, aCAGR 17,3%, és az előrejelzések szerint eléri a legmagasabb értéket9,26 milliárd USD 2030-ra.
Mordor Intelligencia: A statisztikák azt mutatják, hogy a piac mérete, ami volt870 millió USD 2025-ben, az előrejelzések szerint 2026-ban eléri a 980 millió USD-t.várhatóan növekedni fog2,03 milliárd USD 2031-re, aCAGR 12,33%.
Kitartó piackutatásoptimistább makrogazdasági előrejelzést kínál a globális piaci érték becslésével2026-ban 985 millió dollár, 2033-ra pedig 3,25 milliárd dollárt terveznek, amely a18,6%-os összetett éves növekedési ráta (CAGR).
Ami a termékkategóriákat illeti,gyűrűk, amelyet a személyre szabott eljegyzési és jegygyűrűk iránti alapvető kereslet hajt, a legnagyobb piaci részesedést kb31%; fülbevalóka leggyorsabban{0}}növekvő kategória, előrejelzésselCAGR 21,4%. Ami az elosztási csatornákat illeti,az online értékesítés körülbelül 58%-át teszi kia fő bevételi részesedésből.

Nevezetesen,A befektetési öntésmintás anyagok szilárdan megtartják a 44%-os abszolút technológiai részesedést2026-ban a teljes 3D-nyomtatott ékszerpiacról. Ez az alapelv egy bomlasztó igazságot állít fel az egész iparág gyártásáról: a csúcskategóriás ékszergyártásban és a fejlett ipari alkatrész-feldolgozásban használt ún-"arany 3D-nyomtatás" alapvetően nem a drága és instabil nemesfémek direkt lézeres megolvasztására vonatkozik, hanem egy rugalmas és instabil nemesfém kombinációra."nagy pontosságú-3D nyomtatott viaszmodellek + hagyományos elveszett-viaszöntés."A globális befektetési casting piac ezzel egyidejűleg átfogó bővülést tapasztal, amely várhatóan eléri18,45 milliárd dollár 2026-ban, és 2031-re 23,82 milliárd dollárra nő (CAGR körülbelül 5,24%). Az additív gyártástechnológia gyorsan átalakítja a tömeges viaszmodellek, a gyors prototípus- és prototípus-készítés munkafolyamatait, jelentősen felgyorsítva a 3D-s dimenziós tervek ellenőrzését összetett geometriák esetében. A megfelelőA viasszal{0}}permetezett 3D nyomtató hardvereinek globális piaca 2026-ban elérte a 771 millió dollárt, és az előrejelzések szerint 2032-re több mint kétszeresére, 1,546 milliárd dollárra nő,képviselve aCAGR 10,6%.
II. Technológiai evolúció: Hogyan vált az MJP viaszos spray-nyomtatás aranyszabványsá az öntödei iparban
Jelenleg a globális ékszer- és ipari formagyártás területén a két fő adalékanyag-gyártási technológia a nagy-precíziós önthető viaszformák nyomtatására{0}}MJP (több{0}}fejes nyomtatás)ésDLP (digitális fényfeldolgozás). Professzionális öntödék számára,Az MJP technológia tagadhatatlanul a precíziós öntés aranystandardjává vált, melynek fő előnyei a következők
100% tiszta viasz anyag, nulla hamu égés közben: A fényérzékeny gyantát használó DLP technológiától eltérően az ipari -minőségű MJP technológia100%-ban tiszta viasz{1}}alapú anyagok(mint például az iparág-vezető VisiJet sorozata és a Yuanzhu 3D dedikált viaszszóró fogyóeszközei) a formázás kezdeti szakaszában. A nagy szerves molekulák in situ flash-pirolízisen eshetnek át a magas hőmérsékletű üregkiégés során,nem hagy káros hamut vagy elszenesedett maradékot, így megszűnik a vakolatüreg mikroszkopikus repedése, amelyet a gyanta tágulása okoz a forrásnál.
Optikai{0}}minőségű felületi minőség, amely drasztikusan csökkenti az aranyfürdő veszteségét: A fürdés után a penész felülete sima és finom szerkezetű, rendkívül magas mechanikai izotrópiával. Ez biztosítja, hogy a folyékony nemesfém elérjeigazi "nulla áramlási ellenállás és stabil töltés"vákuumnyomás alatt, jelentősen csökkentve a későbbi fém alkatrészek polírozási munkáit ésminimalizálja a nemesfém súlyvesztést.
38-42 Celsius fokos normál melegvizes utókezelés, 100%-ban nincs szükség kézi kaparásra: MJP technológia használatavízben{0}}oldható áldozati viaszanyag, teljesen kiiktatva a kemény támaszok késekkel és ollóval történő eltávolításának hagyományos eljárását. Az utólagos-kezelő személyzetnek nem kell megérintene a kést; csak a teljes modellt kell közvetlenül a leghétköznapibbba helyezniük38-42 Celsius fokos normál melegvizes eljárás, hasonlóan a forró fürdőhöz. A fehér viasz perceken belül teljesen elfolyósodik és in situ molekuláris szinten feloldódik, tejfehér köddé alakulva, amely magától kifolyik.a kezelés utáni{0}}idő több mint 60%-os csökkentése.
Rendkívül leegyszerűsített adatátviteli munkafolyamat: 3D CAD modell → Digitális intelligens előkészítés → Tiszta viasznyomtatás → Elveszett{1}}viaszöntés → Végső fém alkatrész. A tervezési módosítások nem igénylik a hagyományos mester- vagy hímformák újraalkotását,alapvetően optimalizálja a teljes termelési költségszerkezetet.
III. Mérnöki kihívások és vágási lehetőségek
MJP viaszpermetezésként a 3D nyomtatási technológia hivatalosan is átállt a"csúcs{0}}testreszabási eszköz"a"tömegtermelési infrastruktúra",az élmérettűrések folyamatmegismételhetőségének precíz szabályozása nagy{0}}méretű raklapok nagy tételeinek nyomtatása soránalapvető mérnöki szűk keresztmetszeta tömegtermelés hozamának korlátozása. 2026-ban az akadémia és az ipar áttörést jelentő fizikai fejlődést ért el ezen a területen:
1. A nem-egyenletes hőmérsékletmezők velejárója a teljes-panelnyomtatás során
Amikor több száz viaszmodell teljesen fel van rakva egy raklapra, akkor asúlyos anizotróp eltérés a levegő termodinamikai peremfeltételeibena raklap széle és a középső régió között. Mivel a peremrész a hideg levegővel és az alváz falával szomszédos, a folyadék határrétegének konvektív hőátbocsátási tényezője drámaian megnő, amilényegesen gyorsabb hőleadási sebességmint a védett centrumrégió. Ez az egyenetlen hőelvezetés az azonos tételből származó viaszformák teljesen eltérő hűtési és kristályosodási görbéit okozza, ami két közvetlen mikroszkopikus katasztrófát vált ki:
Csepp repülési pálya zavara: A nyomtatókocsi nagy sebességű,{0}} oda-vissza szkennelést hajt végre0.5~1.5 m/saz X-tengely irányában. A peremterület határréteg-hatása légturbulenciát okozdrámaian, 30-50%-kal nőa központhoz képest. Ennek eredményeként mikron{1}}nagyságú fogyóképes cseppek keletkeznek, amelyek átmérője csak kisebb20~50 μmrepülés közben véletlenszerűen oldalirányban eltérnek, súlyos szisztematikus helymeghatározási hibákat okozva a leszállási pontjukban.
Látens maradék belső feszültségreteszelés: A hűtési sebesség aszimmetriája közvetlenül megzavarja a polimer fogyóeszközök kristályosodási kinetikáját, ami rendezetlen rétegközi kristályossághoz és polimer molekulalánc-orientációhoz vezet,a maradék belső feszültség rendkívül nagy sűrűségű reteszelése within the wax mold. This stress is not dimensionally apparent at room temperature, but it is abruptly released during the subsequent investment casting process, involving high-temperature (>900 fokos) kiégés és fémolvadék befecskendezése. Ez a kiadás aktiválvisszafordíthatatlan mikroszkopikus vetemedés és tengelyirányú deformációa vékony{0}}falú héjszerkezetben.
2. A legújabb tudományos áttörés: a nyomtatási feszültség és a tájolás szisztematikus optimalizálása
A vezető folyóiratban megjelent vezető tudományos tanulmányRapid Prototyping Journal2026 májusában szisztematikusan boncolgatta az anyagsugaras technológia alkalmazásának megvalósíthatóságát nagy-precíziós viaszmodellek előállítására repülőgép-turbinák lapátjaihoz és más fejlett alkalmazásokhoz. A kutatások azt mutatják, hogy két alapvető folyamatparaméter szisztematikus vezérlésével-a nyomtatási feszültség és a nyomtatási tájolás-A viaszmodellek felületi érdességének és mérettűrésének abszolút szabályozása elérhető:
Végső felületi minőség optimalizálása:A digitális kóddal pontosan kalibrált, jó-minőségű feszültség-hullámforma mellett a viaszmodell eléri alegtökéletesebb felületi érdesség (Ra 0,507 μm), drasztikusan csökkentve a kézi utólagos{0}}tisztítás mennyiségét.
Geometriai mérettűrés szabályozás: Összetett pengeviaszmodellek esetén aA 0 fokos nyomtatási tájolás a legnagyobb geometriai méretpontosságot biztosítja(csak a teljes axiális eltérés0,0925 mm); ezzel szemben a méreteltérés a0,1484 mm 15 fokos ésdrámaian megnő0,2292 mm 45 fokban. Ez szigorúan bizonyítja, hogy a tényleges gyártás során a rajz tájolásának egyszerű beállítása aakár 2,5-szeres pontosságjavulás!

Ipari-tűrési pontosság: Reverse engineering és zárt{0}}hurkú ön-ellenőrzés révén a Geomagic Studio ellenőrző szoftverrel,a legfontosabb geometriai 3D tűrések több mint 90%-a szilárdan rögzítve van a 0,1 mm-es ipari határértéken belül.
Ez a kutatás feltárja a vibrációs precíziós öntvényipar alapvető következtetését:a nyomtatási tájolás az elsődleges folyamatparaméteraz MJP viasz{0}}nyomtatott forma végső méretpontosságának meghatározása, és az anizotróp zsugorodási sebességre gyakorolt hatása messze meghaladja a berendezés gyártójának adattábláján feltüntetett névleges hardverpontosságot. A viaszforma axiális dimenziós tolerancia-sodródása erős irányfüggőséget mutat, kíméletlenül megerősítve azt a vaskalapos mikroszkopikus fizikai elvet,"A nyomtatási orientáció határozza meg a zsugorodási anizotrópiát."
IV. Cross-Ipari kutatási konszenzus és az Originator digitalizált gyártósorának tömegtermelési szerkezetátalakítása
A rendkívül igényes precíziós gyártási területeken, mint például a repülés, a kutatók átfogóan alkalmazzákMaterial Jetting (MJP) technológiaviaszmodellek elkészítéséhez rendkívül összetett, ultra{0}}vékony-falú alkatrészekhez, mint plbeépített pengéjű lemezek (Blisks), amely forradalmi alternatívája a hagyományos, magas költségű-fémfröccsöntésnek. Ez páratlan adatmodell-referenciákat biztosít a későbbi intelligens gyártásütemezéshez.
Ahhoz, hogy ezeket az élvonalbeli{0}}akadémiai fejlesztéseket zökkenőmentesen integrálhassuk a csúcskategóriás-műhelyek és ipari klaszterfeldolgozó üzemek gyártósoraiba,Kezdeményező, az ipari -minőségű MJP területén vezető hazai vállalat, főcsapatának több mint egy évtizedes mélyreható szakértelmét kamatoztatta az intelligens adalékanyagok és többfázisú folyadék-fogyóeszközök gyártásában.átfogóan rekonstruálja a berendezés hardver- és szoftveralgoritmusait az alváz szintjén. A cég teljes gépparkja egyizotróp izoterm energiahálózat (zónás hőmérséklet-szabályozó tömb), amelyhez egyipari-minőségű PID zárt-hurkos visszacsatolási algoritmus ezredmásodperces-szintű hőterhelés finom-hangolásához, a teljes nyomtatófej teljes nyomtatási felületének fenntartása egyabszolút izotermikus állapot ±0,3 fokon belüla beállított értékből. Ez teljesen kiküszöböli a generációs különbséget a hőleadásban a szélek és a középső területek között. Ezzel párhuzamosan a felszerelés is járORI3DPrint intelligens szeletelő szoftverérzékeny CAD-tervező fájlok, például STL és SLC felhőben történő fogadásakor,automatikusan végrehajtja a fordított termodinamikai kompenzációt az optimális 0 fokos folyamatelhelyezési mátrix kiszámításához.
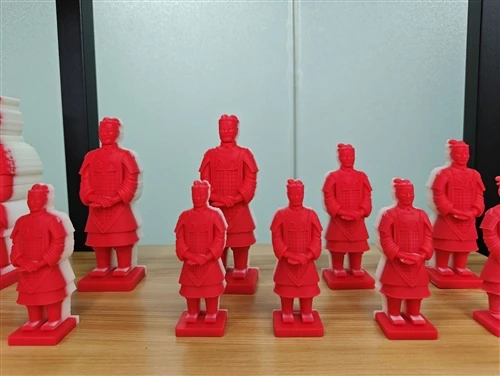
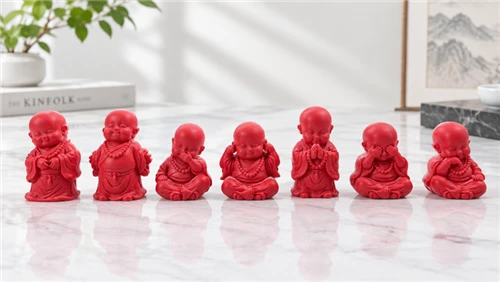
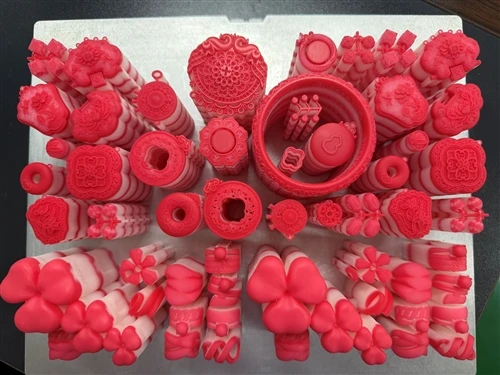
Abban a pillanatban, amikor a nagy{0}}tisztaságú vörös szerkezeti viasz megnő,100%-ban fehér vízben{1}}oldható hordozóviaszba van zárva, elérve a háromdimenziós tűrésrögzítést-. Az utólagos-feldolgozás teljesen kiküszöböli a fémszerszámok lekaparását; a kezelők egyszerűen a teljes modelltálcát közvetlenül a műhely szabványába helyezik38-42 fokos melegvizes eljárás. A fehér viasz önmagában-hidratál és lehámlik a meleg víz meghatározott áramlási sebessége alatt, nem igényel mechanikus nyújtóerőt, így biztosít99,8% feletti{0}}első alkalommala végső nemesfém vákuumnyomásos beruházási öntéshez! Ez segít a nagy, határokon átnyúló OEM-gyártóknak teljesen megszüntetni a magas utófeldolgozási-selejtezési arányok fekete lyukát az alacsony nyereség korszakában,a globális ellátási lánc legmagasabb prémium szuverenitásának újradefiniálása a precíziós csúcsminőségű intelligens gyártás korszakában.
V. Kitekintés
2026-banAz MJP viasz{0}}permetező 3D nyomtatási technológiája felgyorsítja az átállást a „csúcs-testreszabott eszközről” a „tömegtermelési infrastruktúrára”.Amint azt az ágazatok közötti konszenzus bizonyítja-az integrált lapátlemezek repülésben való gyártásától a nagy-sűrűségű, teljes-lemezes ékszergyártásig, amely aktívan szabályozza a hőmérsékleti mezőt és a pályát, valamint megszelídíti"zsugorodási anizotrópia"elhelyezési orientáció felhasználásával válta végső technológiai garancia a vállalkozások számára az anyagveszteség és a teljes hulladékadó mérséklésére. Olyan iparági környezetben, amelyre jellemzőmagas nemesfém árak és folyamatosan tömörített szállítási ciklusok, digitálisan kiszámítható MJP pure wax gyártósorokat átfogóvá válikvisszafordíthatatlan és kiemelkedő eszköz a precíziós öntőipar számára.
Hivatalos érdeklődő csatorna független webhelyeken leadott nagy rendelések esetén (magas-konverziós vezető mágnes):
Csökkentse a zsugorodási anizotrópiát, és nyerje vissza az üzlethelyiség nyereségét az adatok 100%-os kiszámíthatóságával:
[Kattintson ideaz "Originator Industrial-Grade Multi-Nozzle Wax Printer Complete Hardware Parameters and Factory Manager Cost Reduction White Paper" letöltéséhez], vagyKözvetlenül küldje el érzékeny CAD tervrajzait szakértő digitális ablakunkbaaz új szezon tengerentúli flotta stratégiai beszerzési kvótájának előrendelésére-ésingyenes online mintavételi és prototípuskészítési lehetőségek!