1. fejezet: A rétegközi hideg illesztések rejtett válsága-Miért vezetnek a túlzott nyomat-beolvasási ciklusok a viaszmintázatok közbenső rétegleválásához?
Anapi nagy mennyiségű{0}}termelési munkafolyamatokszámáraegyedi ékszerek, precíziós ipari alkatrészek, ésmintakészítés mestere, a gyártók gyakran szembesülnek alopakodó testi hiba-szabványos vastagságmérőkkel nem észlelhető-miközben arra törekszünkgyors szállítás. Bártömeg{0}}nyomtatott tiszta viasz modellekkiállításrendkívül pontos méretek, gyakran szenvednekhirtelen, mikroszkopikus rétegközi delamináció, reccsenés, vagy akényes vonások megragadása(mint plfinom tüskék) menténvízszintes interfészekalattvákuum befektetésvagy az azt követőviaszmentesítési és kiégési szakaszok.
Az alapvető szempontok alapjánhatárfelületi folyadékdinamikaéspolimer kristályosítás, ennek kiváltó okakárosodott rétegközi tapadásaz"hideg ízület" hatás. Ez a jelenség ben jelentkezikhagyományos egysugaras{0}}rendszerekaholelégtelen fúvóka sűrűség-hoz vezettúlságosan hosszú szkennelési idő egy réteghez. Amikor egy nyomtatófej végre befejezi amagas{0}}frekvenciás szkennelésés felkészül a következő anyagréteg, az előzőleg lerakott anyag lerakásáraamorf polimeróta már ki volt téve a levegőnektúl hosszú. Átlépve akritikus termodinamikai küszöb, a felület átesikidő előtti, nem{0}}egyenletes kristályosodás és keményedés. Ez a késleltetett hőelvezetés megakadályozza, hogy az újonnan lerakódott cseppek elérjékmély molekuláris lánc összefonódásaz alatta lévő réteggel. Következésképpen amikroszkopikus, gyenge{0}}kötésű "hideg kötés"-szabad szemmel láthatatlan- jön létre a rétegek között, és a"strukturális aknamező"ahol a minta hajlamossá válika legkisebb érintésre összetörikalatt abefektetési öntési folyamat.
2. fejezet: Igazodás a legmodernebb-élvonalbeli nemzetközi szabványokhoz a háromszoros-fúvóka együttműködési architektúrájára-Az ipari-fokozatú izotróp hűség elérése szabványos 38–42 fokos meleg vízzel

Toalapvetően megszüntetikockázatarideg törések a rétegközi hideg ízületeknélés elérni agenerációs ugrás a termelési kapacitásban, a konszenzus közöttvezető globális precíziós gyártási központokfelé átfogó elmozdulástöbb-fúvókás párhuzamos együttműködési architektúrák. Az iparág vezetőire-tekintve, mint például az új-generációs ipari zászlóshajóraWaxJet 530-tólFlashforge(ritka, nagy{0}}hatékonyság,hármas-fúvóka, tiszta-viaszos 3D nyomtatóamely kihasználjahárom készlet nagyfrekvenciás{0}}piezoelektromos nyomtatófejetfelvágniegy-rétegű szkennelési időmegdöbbentőnek8,2 másodpercés fokozzanyomtatási sebességekhogy6,35 mm/h-a25%–50%a hagyományos egyfúvókás versenytársakkal szemben)-egyértelműen arra a következtetésre juthatunk"párhuzamos több{0}}csatornás folyadékáramlás és a rétegközi feldolgozási idő extrém tömörítése"lettek aalapvető műszaki képességeilehetővé teszi a precíziós gyártási ellátási láncok biztonságátnagy mennyiségű{0}}szerződések.
Ennek zökkenőmentes megvalósításáhozvilágszínvonalú-folyadékhatékonysághazai műhelyekben aKezdeményező K+F központhivatalosan is elindította új, -generációs ipari tömegtermelés{1}} zászlóshajóját: aORI 053 hármas-fúvókás viasz-sugárzó 3D nyomtató. Ez a gép teljesen integrálja afelső-tier triple-fúvókás együttműködésen alapuló nyomtatási architektúra, házhárom teljesen független piezoelektromos nyomtatófeja nyomtatópatron belül, hogy engedélyezzetöbbcsatornás bináris adatok nagy-sebességű, párhuzamos szállítása-:
Nagy{0}}mennyiségű build boríték: 290 × 207 × 138 mm
Ultra-nagyfelbontású-optikai mátrix: 2900 × 2900 × 1700 DPI
Függőleges rétegfelbontás:Pontosan zárva a15 μm rétegvastagság határ
Méretezhető teljes -build-lemez havi kapacitás:Támogatja24/7 folyamatos, teljesen autonóm működés, aegyetlen-gép havi teljesítménye-ig12 kg nagy-tisztaságú viaszminta.
ORI 053tőkeáttétel aalapvető dinamikus-előny-engedélyezte ahárom nyomtatófej párhuzamos működése-hogy szigorúan korlátozza aegy-rétegű nyomtatási ablakaz anyagon belülkritikus termikus lágyulási tartomány a molekulaláncokhoz. belül aezredmásodperc töredéke-mielőtt az előző réteg cseppjei átmennekidő előtti, anizotróp kristályosodás-a következő rétegnagy-tisztaságú anyagpontosan le van helyezve. Ez megkönnyítia polimer láncszegmensek tökéletes rétegközi-összefonódásaéshomogén keresztkötések-, teljesen megszünteti"hideg varrás" hibákafizikai gyökérés a viaszmodell vezetéserétegek közötti nyírószilárdság-ésszakító modulusaz övéknekabszolút korlátok.
3. fejezet: Automatizált, költséghatékony{1}}gyártósorok, amelyek prémium értéket biztosítanak a csúcsminőségű-precíziós gyártás érdekében
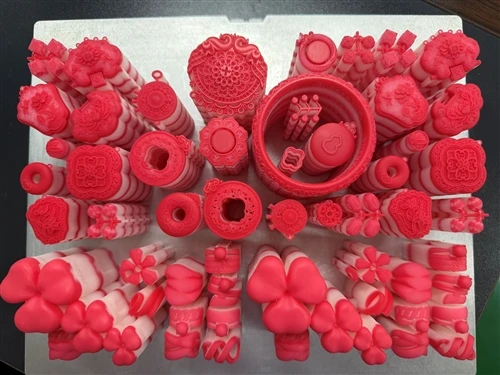
Mert az egész modell teljesíttökéletes izotróp stabilitás, a viaszmakett kiállítjakivételes szívósságaz építőkamrából való kilépéskor. Az utó{1}}feldolgozó személyzetnek egyetlen késhez sem kell hozzáérnie; egyszerűen elhelyezik ateljes építőtálcaanormál meleg vizes fürdő (38-42 fok)-nagyon olyan, mint aforró fürdő.
Ezen belülbiztonságos hőablak 38-42 fok, a fehérORI-110 támasztóviaszautomatikusanpercek alatt feloldódik és elmosódik, míg arubin-vörös ORI-610 szerkezeti viasztökéletesen megőrzi an4 mikron optikai -minőségű felületi érdesség, a mérethűséget szigorúan az iparág-vezető szabványán belül tartva±0,04 mm / 20 mm. Szabad tőlrétegek közötti ragasztási hibák, aolvadt nemesfémközben kitölti a formát-vákuum{0}}nyomás alatti öntvény-aegyenletes, egyenletes áramlás, turbulencia nélkül, az overall zárásaaz első-pass casting sikerességi arányarekord{0}}döntéssel99.8%. Ez felhatalmazza a nagy-szerződéses gyártókat a korszakbanborotva-vékony margókhogy megszüntesse a"fekete lyuk" az utófeldolgozási selejt{0}arányokés definiálja újra aa precíziós gyártás ellátási láncának értékajánlata.
4. fejezet: Hivatalos adatcsatornák és konverziós gombok
Hivatalos digitális portál: Teljesenmegszünteti a rétegközi hideg kötések kritikus hibájáta hagyományos egyfúvókás{0}}rendszerek velejárója, ésvisszaszerezze a nettó nyereséget egyszerű melegvizes{0}}tisztítással:
[Kattintson ideaz „Originator ORI 053 Triple-Nozzle Mass-Production Flagship: hivatalos termékprospektus és a gyárvezető fehér könyve” azonnali letöltéséhez.]