1. fejezet: A láthatatlan belső hiba-Miért alakulnak ki mikro-a tükörbevonatú fémalkatrészek polírozáskor?
A csúcskategóriás egyedi ékszerek, a precíziós ipari befektetési öntés és a törzsmintakészítés hazai ellátási láncán belül a szerződéses gyártók és a precíziós öntödék egy zavarba ejtő mikroszerkezeti hibával küszködnek, -melyet nem lehet kimutatni a szabványos szobahőmérsékletű geometriai vastagságmérőkkel-. Sok vörös viaszos modell makroszkopikusan hibátlannak tűnik, és{4}}tükrös sima kézi kaparás vagy hagyományos ultrahangos tisztítás után. A nemesfémek végső öntését és kristályosodását követően azonban a tökéletesnek tűnő darabok hirtelen, váratlan mikro-repedéseket, repedéseket szenvednek, vagy mély mikro-repedések és rejtett zárványok képződnek az ultra-finom filigrán hálók vagy pavé rögzítő horgok alján. Ez a hirtelen szerkezeti meghibásodás tömeges elutasításhoz vezet a végső minőségellenőrzések során, ami súlyosan csökkenti a szerződéses gyártók nettó nyereségét.
Az ipar ezt a belső ridegséget és salakosságot történelmileg a nyersanyag szennyeződésének vagy az olvasztás közbeni instabil vákuumnyomásnak tulajdonította. Azonban a Center for Advanced Materials and Surface Metrology által a közelmúltban végzett mikro-CT-vizsgálat feltárta az igazi bűnöst: az ún."Heterogén térfogati relaxációs késés"látens fázisú{0}}szerkezet-elmozdulás váltja ki. Ezt a reakciót a mesterminta felületére kifejtett mechanikus forgatónyomaték idézi elő az utófeldolgozási szakaszban végzett kézi támasztékeltávolítás során. A hagyományos műhelyekben a dolgozók jellemzően faragó késeket, csipeszeket és mikro-ollókat használnak a merev tartószerkezetek egyenkénti manuális eltávolítására. A merev fizikai érintkezés folyamata során-még a legképzettebb kézművesekkel is-a fém szerszámhegyek által kifejtett külső erő rejtetten hagy maga után"stressz strukturális emlékek"a vörös viasz mestermodell felületén belüli egyjegyű{0}}mikronos skálán.

2. fejezet: A digitális meleg-víz teljes oldódási folyamata-A nem-egyenletes termikus pirolízis kockázatának kiküszöbölése rugalmas mikrofluidikák segítségével
A polimer termikus bomlási reológiájának alapelvei szerint a belső polimer szegmensek ezeken a lokalizált, nagy -sűrűségű károsodási pontokon-, amelyeket a merev mechanikai összenyomás- okoz, természetellenesen megfeszített állapotban léteznek. Amikor a viaszmodell a magas hőmérsékletű gipszberuházási szakaszba lép, megőrzi szerkezeti integritását. Azonban kritikus hiba lép fel az olvadt nemesfém ezt követő nagy sebességű-hőmérsékleten történő befecskendezésekor.meghaladja az 1000 fokot. Ideális esetben ilyen magas hőmérsékletű olvadt fém befecskendezése{1}}megindul"Flash pirolízis"a vörös viaszanyagban, amitől az azonnal elpárolog és kiürül. Mégis, a hagyományos szerszámsúrlódás által létrehozott lokalizált, nagy sűrűségű zónákon belül az összehúzódó molekulaláncok hőbomlási sebessége jelentősen elmarad a környező ömlesztett anyagétól.
Ez a termikus lebomlási sebesség eltérése azonnal heves fizikai-kémiai összeomlást vált ki a határfelületen:"Heterogén térfogati relaxációs késés."A makromolekuláris szerves maradványok, amelyek nem tudnak elpárologni, azonnal megolvadnak a penészüreg falán, és nagyon viszkózus anyagot képeznek."makromolekuláris kondenzációs réteg".Ez a viszkózus polimer salak súlyosan szennyezi a gipszüreg felületét, intenzív áramlást-gátolva turbulenciát és hővezetési gátat hozva létre a folyadék határrétegében. Következésképpen a nagy sebességű olvadt fém áramlása hirtelen sebesség-ingadozásokat tapasztal, és helyi gipszpor részecskéket von maga után, amelyek tartósan beszorulnak a megszilárduló fémbe. Miután a fém teljesen lehűlt és kikristályosodott, ezek a makromolekuláris maradékok és penésztöredékek a fém mikroszerkezet szemcsehatárain belül maradnak. Mély-mikroszkópikus zárványokat és rideg törési helyeket képeznek, amelyek szabad szemmel nem láthatók, de képesek tönkretenni a termék mechanikai integritását,{7}}ezáltal jelentősen megnövelik a gyár teljesítményét."rejtett selejtadó".
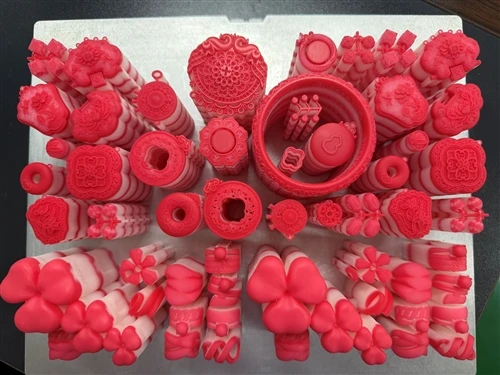
A relaxáció{0}}kiváltotta hiszterézis ezen összetett kihívásának teljes leküzdésére az egyetlen életképes működési és műszaki megoldás a merev fizikai eszközök által okozott mechanikai súrlódás minden formája elhagyása. Ehelyett el kell fogadni ateljesen automatizált, meleg{0}}folyadék kémiai oldási folyamatcsak az Originator ipari{0}}minőségűMulti-Jet Printing (MJP) ökoszisztéma. Ebben az intelligens rendszerben, a digitális kód precíz vezérlése mellett, a nagy-tisztaságú vörös modellezőviaszt a nyomtatás pillanatában 100%-ban fehér oldható hordozóviasz kapszulázza. A teljesen automatizált utó-feldolgozási szakaszban aalacsony-nyírású mikrofluidikus vízáramlásA -folyadékdinamikai szakértők által aprólékosan megtervezett termék-állandó hőmérsékleten áthatja és átöblíti az összetett, mikron{2}}méretű belső csatornák és zsáknyílások minden aspektusát. A szabályozott hőmérsékletű-tisztító fürdőben a fehér hordozóviasz perceken belül automatikusan cseppfolyósodik és feloldódik, köddé bomlik és teljesen elmosódik-nincs szükség fémvágó szerszámokra.
3. fejezet: Súrlódásmentes utó-feldolgozás-A prémium érték újradefiniálása a csúcskategóriás-precíziós intelligens gyártási ellátási láncban
Mivel a vörös viasztest soha nincs kitéve a merev szerszámok mechanikai súrlódásának, és nincs kitéve a hőmérsékleti gradiensek súlyos hősokkjának, belső molekulalánc-polimer szerkezete tökéletes, izotróp egyensúlyi állapotot ér el, teljesen kiküszöbölve a negatív, lokális mikroszkopikus sűrűségtorzulásokat.
A mikroszkopikus felületi összenyomás okozta heterogén volumetrikus relaxációs hiszterézistől mentes nyomtatott vörös viaszmintázatok teljesen mentesek az egyenetlen termikus lebomlásból-származó makromolekuláris salakmaradványoktól-, amelyek egyébként megnehezítenék a következő folyékony fém töltési szakaszt. Ez biztosítja, hogy az ezt követő vákuum-nyomás alatti öntési folyamat során az olvadt nemesfém simán és egyenletesen töltse ki a formát, megtartva a valóban egyenletes sebességet ésnulla áramlási ellenállás. Nagy viszkozitású arany vagy platina öntésekor a határréteg ellenállása és turbulenciája hatékonyan kiküszöbölhető, így biztosítva az akadálytalan gázelvezetést. Ez tökéletesen megakadályozza a láthatatlan fal-vastagság-deformációt és a szemcseközi repedéseket a vékony-falú részeken, valamint a mélyen-ülepülő mikro-zárványokat, a felületi lyukakat és az olvadt fém egyenetlen hűtése és zsugorodása által okozott horgok deformációját.
Ezzel a teljesen digitális, előrejelző{0}}adat-munkafolyamattal szállított késztermékek büszkélkedhetnekoptikai -minőségű felületi simaságés az axiális mérettűrésekhez való abszolút hűséget érik el, biztosítva a hosszú távú -szerkezeti stabilitást. A hét minden napján, 24 órában működő, szabadalmaztatott, nagy-hatékonyságú, teljesen automatizált munkafolyamat segít a vállalatoknak kiküszöbölni a"fekete lyuk"a selejt-utófeldolgozási aránya a borotva-vékony margók korában. Újradefiniálja a prémium érték szabványát a csúcsminőségű precíziós gyártás korszakában, következetesen fenntartva az ipari-vezetőAz első-pass casting sikerességi aránya több mint 99,8%.
Győzd le a mikroszkopikus nem{0}}egyenletes termikus bomlással és a mikrozárványok által okozott rideg töréssel kapcsolatos szűk keresztmetszeteket, és átfogóan növelje műhelye teljesítményét:
[Kattintson idetöltse le az "Ipari-Grade MJP 3D Printer & Smart Fully Automated Post-Processing Hardware Specifications Package"], vagy lépjen kapcsolatba alkalmazásmérnöki szakértőinkkel, hogy többszintű árat kapjanak a flottabeszerzéshez, és ütemezzék be a műhelymunkafolyamat élő bemutatóját.