1. fejezet: A precíziós öntés mikro{1}fizikája – a „látens dimenziótorzítás” valódi forrása
A csúcskategóriás-egyedi ékszerek, a precíziós ipari fröccsöntés és a modern, nagy-precíziós intelligens gyártás területén a versenykörnyezet a csak nyomtatási sebességért folytatott nyers versenyről egykompromisszumok nélküli igény a 3D mérettűrések abszolút hűségére. A generatív mesterséges intelligencia és az intelligens modellezőszoftverek fogyasztói piacokra való mély behatolásával az ultra-összetett, több-dimenziós áttört geometriák, a sűrűn tömörített mikro-fogak és a mikron-méretű filigrán hálók megjelenése extrém mérettűrési és szerződéses öntési kihívások elé állította a gyártókat.
A legújabb ipari metrológiai és mikroszerkezeti dinamikai kutatások azonban ezt mutatjáka geometriai eltérések, méretdeformációk és futótorzulások több mint 90%-akész fémöntvényekben nem a nyomtató kikeményedési folyamatának hőtágulásából származnak. Ehelyett az váltja ki őket"belső anyagfeszültség"ésmikro-kapilláris nyomaték kiegyensúlyozatlanságakülső erők indukálják a kézi formázás során.
A hagyományos műhelyek gyakran nagyítókkal, faragókéssel, csipeszekkel és mikro{0}}ollókkal támaszkodnak a merev tartószerkezetek egyenkénti kézi eltávolítására. A merev fizikai érintkezés eme primitív folyamata során-még a legképzettebb kézművesekkel is-a kemény tartóoszlopok vágására vagy kifeszítésére alkalmazott mechanikus nyomaték azonnal átviszi a tompa emelőerőt a vörös viasz mestermodell törékeny konzolos szerkezeteire. Az ilyen fizikai hatások és a lokalizált stresszkoncentráció-még akkor is, ha nem hagynak látható karcolásokat vagy töréseket a felületen-oldalirányú stresszhullámokamelyek azonnal átterjednek a viaszmodell folytonos geometriáján, megbontva a mikro{0}}kapilláris feszültségek kényes egyensúlyát. Ez a mikroszkopikus belső egyensúlyhiány okozza az egész vörös viasz modelltmikroszkopikus torzítás és térfogateltolódás-szabad szemmel észrevehetetlen-szobahőmérsékleten, ami azt eredményezi, hogy"látens geometriai torzítás"jóval azelőtt, hogy a forma a vakolat beruházási szakaszába lépne.

2. fejezet: A bejegyzés átalakítása-Feldolgozás a Flexible Micro-Fluid Dynamics segítségével
Amikor ezek a viaszmodellek-már veszélyeztetik a látens feszültség-kiváltotta torzulás-gipszbeburkolást, magas-hőmérsékletű kiégést és olvadt féminjektálást, a gipszforma üregének belső falai véglegesen rögzítik ezeket a megváltozott geometriai méreteket. A nagy viszkozitású olvadt fémek (például arany vagy platina) nagy-sebességű, vákuum-nyomás alatti befecskendezése során a vakolatvezetők és a formaüreg közötti tengelyirányú eltérés kiváltjaintenzív határ{0}}réteg turbulencia és aszimmetrikus súrlódás. Ez nem csak a levegőt -elzárja, mélyen-behelyezett porozitást és lyukakat-hozva létre, hanem kritikus hibákat is okoz a lehűtött, kristályosodott termékben, például látható mikroszkopikus ferdeséget, aszimmetrikus fogak elhelyezését vagy rosszul illeszkedő réseket. Ez a mikroszkopikus fizikai szintű szisztémás meghibásodás felpörgeti a gyárat"rejtett hulladékköltség",a kiváló mesterségesintelligencia-tervek nagy tételei-költségessé válnak, és az utolsó gyártási szakaszban veszteségbe kerül-az-tűrőképességgel, ami súlyosan lerontja a szerződéses gyártó amúgy is-csekély nettó haszonkulcsát.
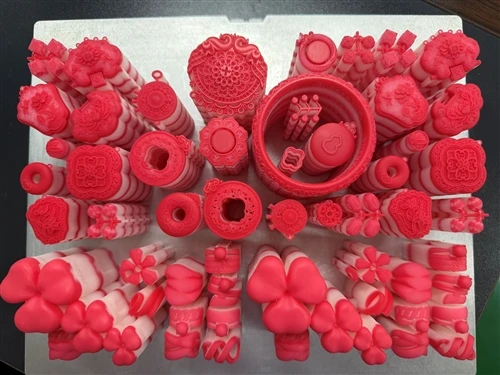
E geometriai tűrésprobléma alapvető megoldására az egyetlen járható működési és műszaki út az, hogyhagyják fel a hagyományos merev mechanikai korrekciót a "rugalmas fizikai folyadékdinamika" megközelítéssel, ezáltal generációs ugrást teremtve az automatizált gyártási képességek terén. A szabadalmaztatott ipari-minőségű Multi-Jet Printing (MJP) tiszta-viasz ökoszisztémánk elfogadásávalteljesen automatizált meleg{0}}víz-folyadék-kémiai oldó berendezés, a gyárak alapvető szinten megszüntethetik ezt az emberi{0}}bizonytalanságot. Ezen az intelligens rendszeren belül a fehér oldható hordozóviasz zárt-hurkos öblítésen esik át egy speciális fürdőben,alacsony-nyírású mikro-folyadékfolyamok, digitális paraméterekkel pontosan kalibrálva. Egy adott, állandó hőmérsékleten a folyadék minden irányban áthatol mikron{1}}méretű szálak és belső zsáknyílások összetett hálózatain keresztül. Perceken belül automatikusan cseppfolyósítja és feloldja a fehér hordozóviaszt, elpárologtatja és eltávolítja azt-teljesen kiküszöböli a fémszerszámok vagy bármilyen külső mechanikai erő szükségességét.
3. fejezet: A csúcskategóriás-árok átalakítása a precíziós testreszabáshoz teljesen automatizált adatláncokon keresztül
Ez100%-ban kéz nélküli{1}}tisztítási folyamatbiztosítja a vörös elsődleges viaszmodell abszolút fizikai integritását. Mivel a vörös viasztestet soha nem éri merev szerszámok mechanikai forgatónyomatéka a teljes folyamat során, a folyamatos 3D szerkezetében a kapilláris feszültségek tökéletesen megmaradnak, ígyvalódi axiális geometriai hűség. Amikor ezt az optikailag hibátlan, zéró -deformációjú vörös viaszmodellt a gipszöntési szakaszba szállítják, az olvadt nemesfém áramlása és kristályosodása elérisima, nulla{0}}ellenállású töltés. Ez biztosítja, hogy az így kapott precíziós ékszerek vagy ipari mikro-öntvények rendkívüli minőségűek legyenek:100%-ban nagy sűrűség, nulla eltérés a mérettűrésekben és hibátlan, tükörszerű{1}}kidolgozás.
Azon gyártók számára, akik elkötelezettek a -házon belüli fejlesztés és a csúcskategóriás-testreszabási piac iránt, az e gördülékeny-mérnöki megközelítés által nyújtott fizikai biztonság jelenti a végső"technológiai árok"-megvédi őket az árképzéssel és a prémium márka értékének kialakításával kapcsolatos könyörtelen „versenyfutástól”. A hagyományos kézi megmunkáló műhelyek nem tudják szabványosítani vagy méretezni a gyártási kapacitásukat, és nem tudják garantálni a megbízható szállítási sebességet a rendelési csúcsidőszakokban. Ezzel szemben egy modern, digitálisan integrált műhely-az ipari-minőségű MJP-nyomtatással és teljesen automatizált,{5}}kéz nélküli tisztítással-az utólagos-feldolgozást egy"adatok{0}}kiszámíthatóak", a hét minden napján, 24 órában működő gyártási modellt-világítja meg. Ez nemcsak a teljes szállítási ciklust felére csökkenti, hanem kiküszöböli a munkaügyi vitákat és a kézi munka költségeit is, ezáltal99,8%-os első-pass casting sikerességi aránya. Ez az alacsony-költségű, nagy-hatékonyságú, teljesen automatizált munkafolyamat megállíthatatlan, bomlasztó erővel újradefiniálja a belépési korlátokat és a profitelosztási szabályokat a precíziós csúcsminőségű-gyártáshoz.
Távolítsa el a kézi szerszámkorrekció által okozott rejtett geometriai torzulásokat, és 100%-os méretpontossággal szerezze vissza a nettó nyereséget.
[Kattintson idehogy hozzáférjen a teljesen automatizált meleg{0}}vízoldási folyamatról szóló átfogó műszaki fehér könyvhöz], azonnal kiszámolja a potenciáltOpEx csökkentésműhelyében, és biztosítsa a kiosztást a digitális{0}}okos berendezések következő generációjához.