1. fejezet: A viaszban megbúvó láthatatlan hiba-Miért repednek meg a méretpontos vörös viaszmodellek az öntés utáni végső polírozás során?
A csúcskategóriás-egyedi ékszerek, a precíziós ipari befektetési öntés és a mestermintakészítés hazai ellátási láncában a szerződéses gyártók és a precíziós öntödék egy zavarba ejtő hibával küszködnek,-melyet a normál szobahőmérsékletű-optikai szkennerek nem észlelnek. Sok vörös viaszos modell hibátlannak tűnik,-nem látható karcolás vagy makroszkopikus sérülés-a kézi fogmosás vagy félig{7}}automata tisztítás után. A végső nemesfém öntést és kristályosítást követően azonban a kész darabok gyakran meghibásodnak a gyártás utolsó szakaszában vagy az azt követő nagynyomású polírozásban. Az ultrafinom mikron{11}}méretű filigrán hálók vagy a pavé-megkötő horgok alja hirtelen, figyelmeztetés nélkül helyi ridegedést, repedést vagy mélyen{12}}ülepedett mikro{13}}repedéseket szenved. A kristályszerkezet ilyen hirtelen összeomlása a végső minőségellenőrzés során a tételek elutasításához vezet, ami súlyosan csökkenti a gyártók nettó nyereségét.
Az ipar történelmileg a szennyezett nyersanyagoknak vagy az olvasztás közbeni instabil vákuumnyomásnak tulajdonította ezt a belső fémrepedést és ridegséget. A Fejlett Anyag- és Felületmetrológiai Központ által a közelmúltban végzett mikrostrukturális tomográfia azonban feltárta az igazi bűnöst:"mikro{0}}kúszás-relaxációs reakció, amelyet a rétegek közötti lappangó húzó deformáció vált ki."Ezt a deformációt az utó{0}}feldolgozás- során a mestermintára kifejtett mechanikai forgatónyomaték okozza, különösen akkor, amikor a dolgozók kézzel lekaparják vagy kifeszítik a merev tartószerkezeteket olyan eszközökkel, mint a kézműves kések, csipeszek és mikro{2}}ollók. A merev fizikai érintkezés és a kíváncsiskodás folyamata során a húzóerők azonnal átkerülnek a törékeny vörös viasz mestermodellre, bemutatva a"látens kárhelyek"a viaszmátrixon belüli szemcsehatárokon.

2. fejezet: A digitális meleg{1}}víz teljes oldódási folyamata-A nem-egyenletes térfogat-tágulás kiküszöbölése a rugalmas mikrofluidikus dinamikán keresztül
A mikroszkopikus interlamináris kúszási mechanika alapvető szempontjai szerint az ipari minőségű 3D-s modellek{1}}Több-sugaras nyomtatás (MJP)tiszta viasz felhasználásával az amorf, többfázisú polimerek réteg--réteges megszilárdulásával képződnek. Miután a nagy-tisztaságú rubin-vörös modellezőviasz megköt, a térhálósított molekulalánc szerkezet kezdetben kiegyensúlyozott és stabil minden tengelyen. Ha azonban kézi szerszámokat használnak a modell erőszakos kaparására vagy kifeszítésére, a helyi, pillanatnyi húzófeszültség meghaladja az anyag folyáshatárát. Ez a hosszú polimerláncok mikroszkopikus elmozdulását és elszakadását okozza, létrehozva"Latent mikro{0}}ürességek"A -nanométer-skála-hibák szabad szemmel teljesen láthatatlanok. Míg a sérült viaszmodell megőrzi mérettűrését szobahőmérsékleten az anyag rejlő kohéziós tulajdonságai, a gipsz kiégése és az olvadt arany befecskendezése során tapasztalt intenzív hősokk miatt (hőmérsékletenmeghaladja az 1000 fokot) azonnal aktiválja ezeket a belső üreghibákat.
Jelenleg az olvadt fémet nagy sebességgel fecskendezik az öntőforma üregébe, ezek a mikro{0}}üregek-, amelyeket a kézi kikészítés-hagyott hátra, súlyosnem-egyenletes térfogatbővítésa viaszmátrixon belül a flash pirolízis során. A nagy szerves molekulák egyenetlen hőtágulása az üreg falakkal szemben intenzív folyadékturbulenciát és koncentrációs hűtési stresszt vált ki. Ahogy az olvadt fém kikristályosodik és lehűl, a rejtett porozitású réteg által okozott egyenetlen hőelvezetés"nem{0}}egyenletes kristályosodási zsugorodás" (relaxáció). Ez hatalmas nyírófeszültséget hoz létre a szemcsehatárokon, ami végső soron a mélyen -merülő mikro-repedések és rejtett zárványok vagy lyukak sűrű hálózatát eredményezi a kész öntvény felületén vagy belső szerkezetén belül. Ez visszafordíthatatlan"mikro{0}}fizikai stressz összeomlása a szemcsehatárokon"az elsődleges bűnös a magas mögött"rejtett hulladékadó"öntödéknél a látens öntési repedések miatt.
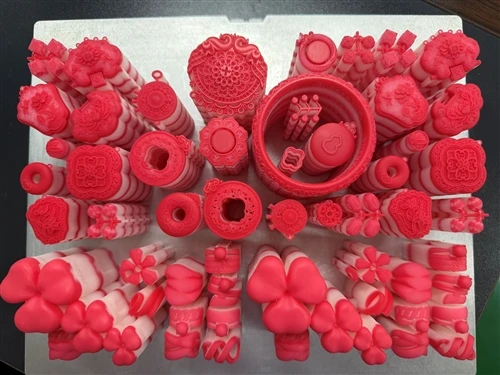
A mikro-kúszás lazítása összetett kihívásának teljes körű megoldásához az egyetlen járható működési és műszaki út az, hogy felhagyunk a merev szerszámokból eredő mechanikai súrlódás minden formájával, és helyette ateljesen automatizált, meleg{0}}víz-folyadék-kémiai oldási folyamatcsak az Originator ipari{0}}minőségűMulti-Jet Pure-Wax Printing (MJP) ökoszisztéma. Ebben az intelligens rendszerben és a digitális kód precíz vezérlése mellett a nagy-tisztaságú vörös modellezőviaszt 100%-ban fehér oldható hordozóviasz kapszulázza, amint lerakják. Ebben a szakaszban a fehér tartóviasz nem csupán fizikai támaszként, hanem támasztékként is szolgálizotróp hidrosztatikus párna; a nyomtatási lerakódás és az utófeldolgozás hűtési-fázisai során minden irányból kiegyenlíti a termodinamikai feszültségeket a vörös viasz mestermintán belül, ezáltal kiküszöböli a lokális külső erők által okozott rétegközi mikro{1}}kúszást.
3. fejezet: Az adatok előreláthatósága a "Lights-Out" gyárakban-A prémium érték újradefiniálása a csúcskategóriás-precíziós intelligens gyártásban
Mivel a vörös viasztest soha nincs kitéve merev szerszámok okozta mechanikai súrlódásnak, és nincs kitéve a meredek hőmérsékleti gradiensek erős hősokkjának, belső molekuláris polimer szerkezete tökéletes izotróp egyensúlyi állapotot ér el, teljesen kiküszöbölve a mikro-léptékű felületi érdességhez kapcsolódó negatív torzulásokat.
A tipikusan külső mechanikai húzóerők által okozott látens mikro{0}}üregektől mentesen a nyomtatott vörös viaszminták teljesen immunisak a nem-egyenletes térfogati tágulásra és deformációra, amely gyakran sújtja a későbbi magas-hőmérsékletű üregkiégési és viaszmentesítési szakaszokat. Ez biztosítja, hogy az ezt követő vákuum{4}}nyomás alatti öntési folyamat során az olvadt nemesfémek simán és valóban egyenletes sebességgel tölthessék meg a formát, és nulla áramlási ellenállásba ütközzenek. A nagy -viszkozitású arany és platina öntése során gyakorlatilag megszűnik a határréteg ellenállása és turbulenciája, ami akadálytalan gázelvezetést biztosít. Ez tökéletesen megakadályozza a láthatatlan fal-vastagság-deformációt és a szemcseközi repedést a vékony-falú részeken, valamint a mélyen-ültetett szerkezeti porozitást, a felületi lyukak beékelődését és az olvadt fém egyenetlen hűtése és zsugorodása által okozott horgok deformációját.
Ezen a teljesen digitálisan szállított késztermékek,adat-prediktív "lights-out" munkafolyamatnemcsak optikailag hibátlan felületkezeléssel, hanem abszolút hűséggel rendelkezik az axiális mérettűrésekhez és hosszú távú szerkezeti stabilitáshoz is. Ez a szabadalmaztatott, nagy-hatékonyságú, teljesen automatizált munkafolyamat a hét minden napján, 24 órában, visszafordíthatatlanul működik."lámpák-gyárilag nem"mód. Lehetővé teszi a vállalatok számára, hogy kiküszöböljék az utófeldolgozással összefüggő magas selejtmennyiség „fekete lyukát” a borotva-vékony árrés korában, újradefiniálja a prémium értékajánlatot a globális ellátási láncon belül a csúcsminőségű-precíziós gyártáshoz, és egy iparági-vezető etalont állít fel következetesen.Az első-átküldés sikerességi aránya meghaladja a 99,8%-ot.
📥 Győzd le a mikroszkopikus kúszás ellazulásával és a rejtett üregekből eredő rideg töréssel kapcsolatos szűk keresztmetszeteket, és átfogóan növelje műhelye teljesítményét:
[Kattintson idetöltse le az "Ipari -Grade MJP 3D Printer & Smart Fully Automated Post-Processing Hardware Specifications Package"], vagy lépjen kapcsolatba alkalmazásmérnöki szakértőinkkel, hogy többszintű árat kapjanak a flottabeszerzéshez, és ütemezzék be a műhely élő bemutatóját.